ISO9001认证专业光学元件制造商&供应商
服务热线:177 4349 1921 admin@ytoptics.com
产品分类
联系我们


光学窗口平行度的工程考量
发布时间:2026-8-3
窗口通常只承担保护作用,不参与光焦度分配,因此工程师在设计阶段往往对其关注不足。然而,窗口平行度这个看似简单的几何指标,在实际工程中引发的系统问题远比想象中复杂——从光束偏转导致光轴失准,到透射波前畸变降低成像质量,再到镀膜均匀性难以保证带来的良率损失,均与平行度直接相关。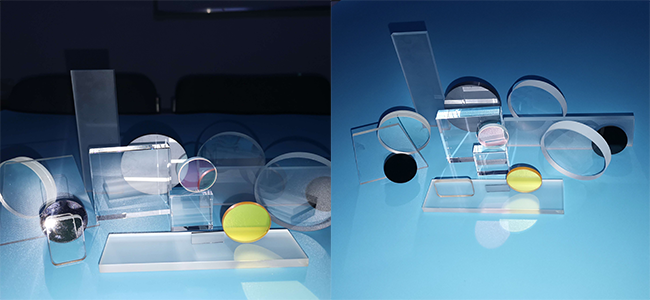
一、平行度与楔角
窗口在理想状态下两面严格平行,但实际制造中两面总会存在一个微小夹角,即楔角。平行度与楔角是同一物理量的正反表述——楔角越小,平行度越高。
行业常见规格:
|
等级 |
平行度 |
典型应用 |
|
高精度 |
<1″ |
激光干涉仪、精密计量 |
|
精密级 |
1″~1′ |
高分辨成像、光谱仪 |
|
工业级 |
1′~3′ |
普通光学系统、防护窗口 |
|
粗级 |
3′~10′ |
照明系统、非成像应用 |
二、平行度偏差的系统影响
(1)光束偏转
光束通过楔角窗口发生偏转,偏转角δ ≈ (n-1)·α。以N-BK7(n≈1.517)为例,1°楔角产生约0.52°偏转。在长光路系统中,这一偏转足以使光斑偏离探测器有效区域数毫米。
(2)透射波前畸变
窗口两面的不平行相当于一个极薄的楔形棱镜。口径D两端的光程差为ΔOPD ≈ (n-1)·α·D,超过λ/4时即不可忽略,直接降低干涉测量精度。
(3)对邻近元件的级联影响
窗口常位于滤光片、透镜之前。其楔角改变入射到后续元件的光束角度,导致滤光片光谱特性漂移。多元件系统中各偏差累积放大,需在系统级做误差预算分配。
(4)对镀膜工艺的制约
窗口楔角导致表面不同区域相对蒸发源的距离和角度存在差异,对膜厚均匀性敏感的多腔滤光片等产品,基片楔角偏差会直接导致成品率下降。
三、平行度的制造约束
不同材料的加工难度差异显著:熔融石英热膨胀系数低、硬度适中,最容易控制;硅等红外材料硬度高或脆性大,难度增加;氟化钙等晶体材料有解理面,加工应力易致开裂,挑战最大。
大口径窗口的平行度控制难度远高于小口径——设备精度、磨盘均匀性、装夹应力等因素的影响随口径放大而放大。当口径超过100mm时,稳定控制在1′以内已面临显著的工程挑战。
四、平行度的检测
|
方法 |
精度 |
适用场景 |
|
自准直仪法 |
±2″~±5″ |
产线批量抽检,设备成本低 |
|
干涉测量法 |
≤0.5″ |
精密元件终检,精度最高 |
|
三坐标测量法 |
微米级 |
大尺寸元件,效率低 |
五、选型原则
平行度与面形精度在透射波前中是叠加关系,当系统对透射波前有明确要求时,应统筹分配到同一误差预算中。多片窗口级联时,各元件偏差按光学传递关系累积,需建立误差预算表做合理化分配。
窗口的平行度关联着波前质量、加工可行性与镀膜良率等多重因素。工程师在标注和选型时,应在性能、成本与可制造性之间做出理性的权衡。
|
应用场景 |
推荐平行度 |
备注 |
|
激光干涉仪、精密计量 |
≤1″ |
搭配干涉仪检测报告 |
|
高分辨成像、光谱仪 |
1″~1′ |
协同面形指标综合评估 |
|
普通光学系统 |
1′~3′ |
兼顾成本与性能 |
|
防护窗口、照明系统 |
3′~10′ |
精度过剩无意义 |
|
激光器输出窗口 |
0.5°~3°楔角 |
有意引入消除etalon效应 |
平行度与面形精度在透射波前中是叠加关系,当系统对透射波前有明确要求时,应统筹分配到同一误差预算中。多片窗口级联时,各元件偏差按光学传递关系累积,需建立误差预算表做合理化分配。
窗口的平行度关联着波前质量、加工可行性与镀膜良率等多重因素。工程师在标注和选型时,应在性能、成本与可制造性之间做出理性的权衡。
上一条 : 增透镀膜对硅透镜透过率的提升 下一条 : 让法兰边“露出来”:一种光学球罩夹持方法解决加工尺寸偏差难题
 |
|
|
|
|